真空浸漆设备在电感铁芯制造中的关键作用
引言
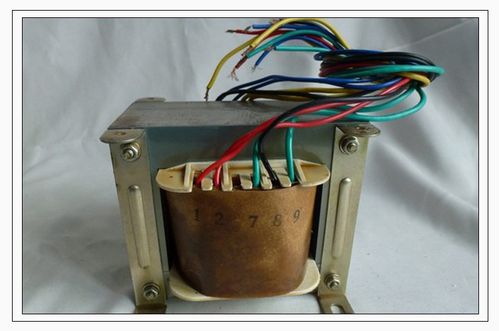
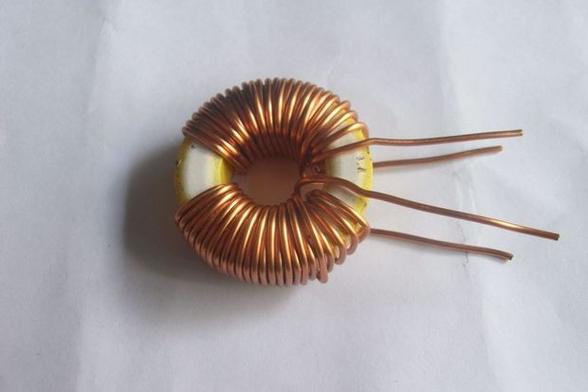
电感铁芯作为电力电子、变压器和各类磁性元件的核心部件,其绝缘质量和机械稳定性直接决定器件的可靠性与寿命。在铁芯制造工艺中,浸漆是一道至关重要的工序——它用绝缘漆填充铁芯内部的微孔隙与叠片间的间隙,形成致密的绝缘保护层。而真空浸漆设备则是确保这道工序达到最佳效果的核心装备。
真空浸漆的基本原理
真空浸漆(Vacuum Impregnation)是指在真空环境下将工件中的空气和水分排出,随后在负压或压力作用下使绝缘漆充分渗入工件内部孔隙的工艺。基本流程通常包括:
- 预抽真空:将浸漆罐抽至较低真空度(如100~500 Pa),排除铁芯孔隙中的空气和潮气。
- 吸漆/注漆:在维持真空的条件下将绝缘漆引入罐体,使漆液在压差作用下渗入铁芯内部。
- 加压渗透:部分工艺在真空浸漆后再施加0.3~0.6 MPa的压力,进一步提高填充率。
- 回漆与滴漆:排出多余漆液,使工件表面保持均匀漆膜。
- 固化:将浸漆后的铁芯送入烘箱,按漆种要求进行热固化。
为何电感铁芯特别需要真空浸漆
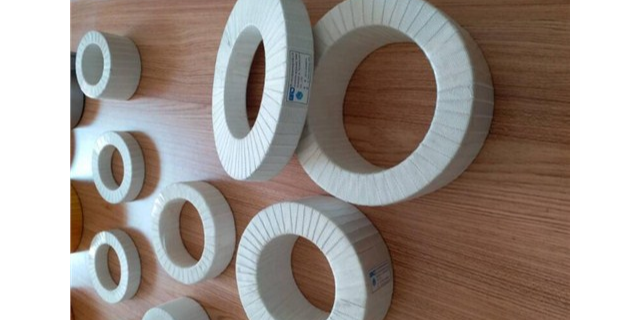
电感铁芯通常由硅钢片叠压、铁粉压制或非晶/纳米晶带材卷绕而成,其内部存在大量微观孔隙与层间间隙。如果不进行真空浸漆:
- 孔隙中残留的空气在高频工作条件下易产生局部放电,加速绝缘老化;
- 潮气侵入会导致铁芯锈蚀、绝缘电阻下降;
- 叠片间缺乏黏结,机械振动会引起噪声增大和结构松动。
而传统的常压浸泡只能让漆液填充表面开口较大的孔隙,深处微孔很难被浸透。真空浸漆通过排除空气后利用压差驱动漆液渗透,可将填充率显著提升,从而:
- 提高铁芯的绝缘电阻和耐电压能力;
- 增强叠片间的粘接强度,降低振动与噪声;
- 改善导热性能,帮助铁芯散热;
- 提高防潮、防腐蚀能力,延长使用寿命。
设备的关键构成
一台面向电感铁芯的真空浸漆设备通常包括以下部分:
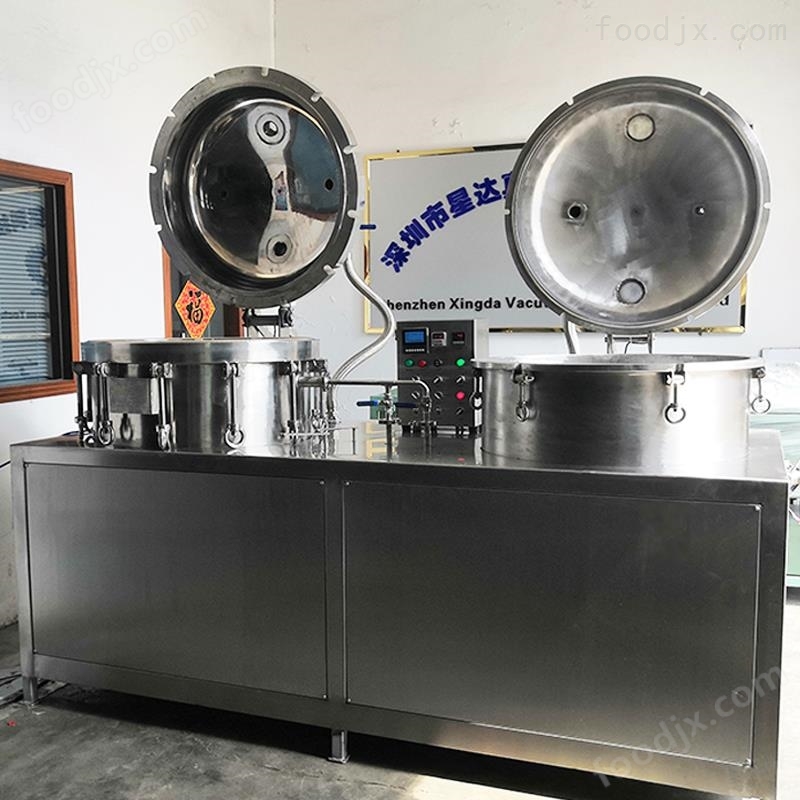
- 真空浸漆罐:承压容器,配备密封门、观察窗和液位/压力监测装置。
- 真空系统:由真空泵(旋片泵或罗茨泵机组)和真空阀组构成,负责快速抽真空。
- 储漆罐与管路系统:用于储存、过滤和输送绝缘漆,管路应便于清洗。
- 加压系统:压缩空气或氮气加压装置,用于压力渗透。
- 控制系统:PLC或工业计算机控制,可设定真空度、保持时间、加压压力等工艺参数,并记录工艺曲线。
- 固化设备:烘箱或固化炉,与浸漆工序配套使用。
工艺参数的选择与注意事项
- 真空度:并非越高越好,需根据铁芯结构和漆液特性选择,通常100~500 Pa可满足多数场合。真空度过高可能导致低沸点溶剂剧烈挥发。
- 真空保持时间:应足够长以使铁芯内部空气充分逸出,一般数分钟至数十分钟。
- 漆液温度与黏度:适当升温可降低黏度、改善渗透性,但需兼顾漆液的适用期。
- 固化曲线:升温速率和保温时间要匹配漆种,避免气泡逸出过快造成漆膜缺陷。
- 工件装载方式:铁芯之间应留有间隙,确保漆液和真空环境能均匀作用于每个工件。
##
真空浸漆设备是提升电感铁芯绝缘品质与可靠性不可或缺的工艺装备。合理的设备配置与精细的工艺参数控制,能够将铁芯的孔隙填充率、绝缘性能和机械强度提升到较高水平。随着电感器件向高频化、小型化和高可靠性方向发展,对真空浸漆工艺的要求也将不断提高,设备制造商与工艺工程师需持续优化设备性能与工艺方案,以满足日益严格的应用需求。
如若转载,请注明出处:http://www.yzmina.com/product/77.html
更新时间:2026-11-17 03:57:08